
OsterwalderAutomatikbetrieb
Spindelpresse
Presskraft
2 300 t
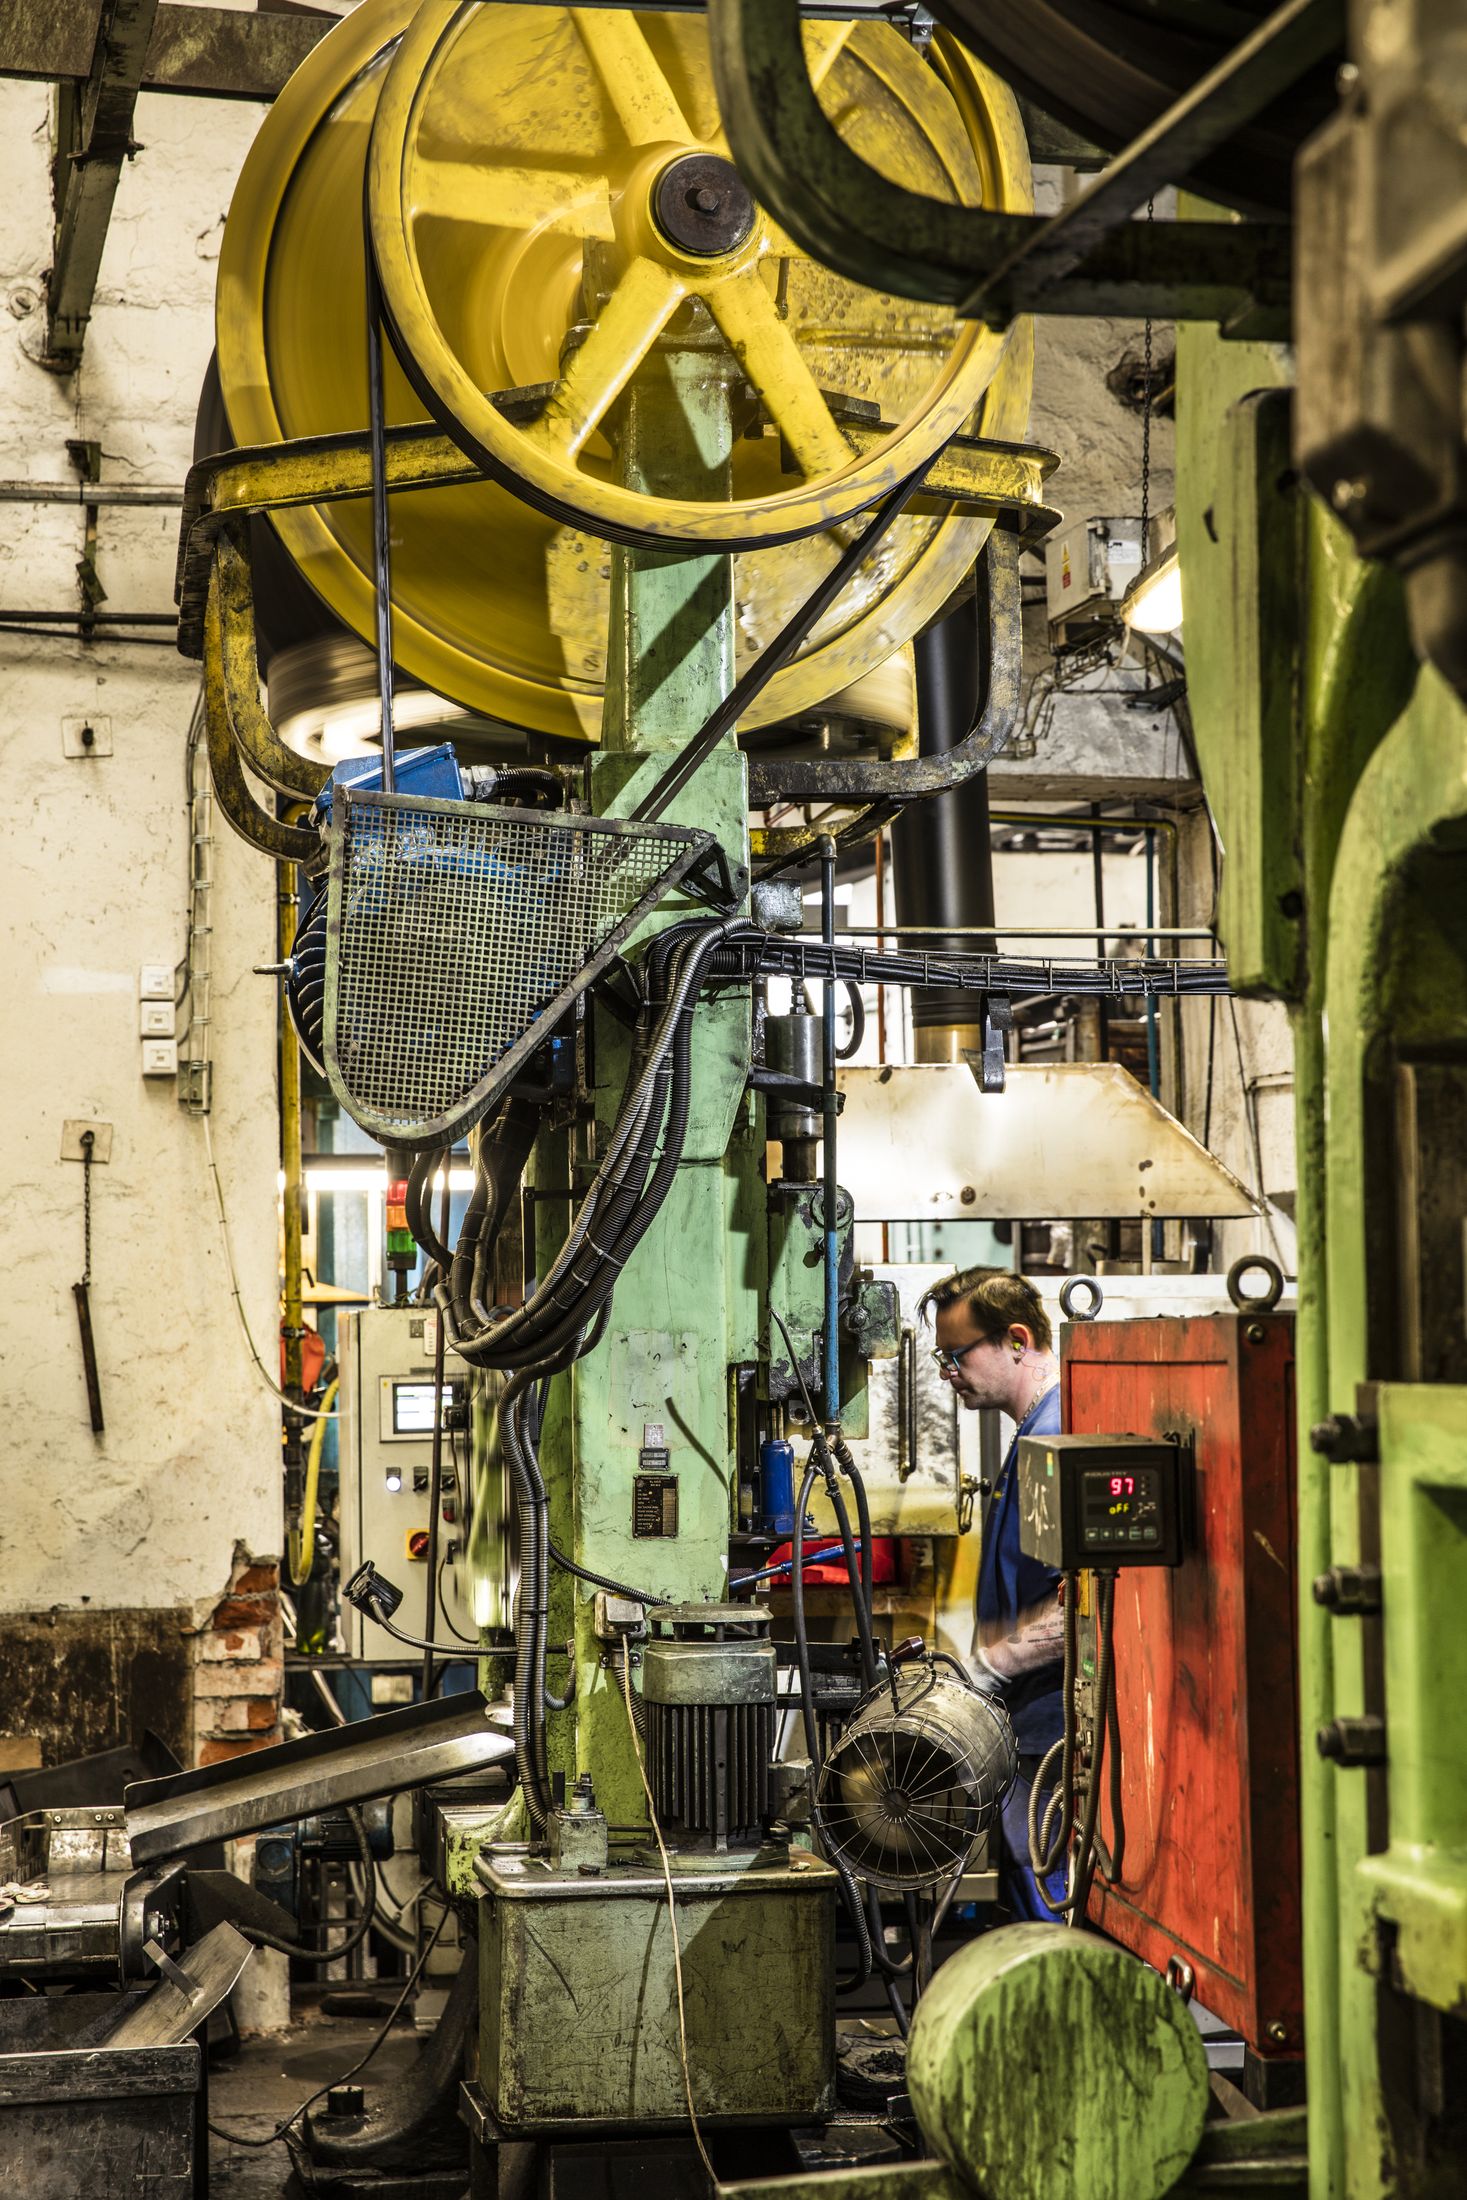
Schmiedeteile nach Zeichnung. Gesenke entwickeln und fertigen wir im eigenen Werkzeugbau, geschmiedet wird auf Spindel und Kurbelpressen.
Unsere Konstrukteure verfügen über Prozess und Fertigungswissen: wie das Metall im Gesenk fließt, wo Aushebeschrägen nötig sind, wie man Grat minimiert und was in der Bearbeitung Zeit spart. Der Materialfluss wird vor dem Werkzeugbau in FORGE simuliert.
Der eigene Werkzeugbau fertigt das Gesenk anschließend auf MAS und Röders Zentren. Kunden haben einen Ansprechpartner, Änderungen dauern Tage statt Wochen.
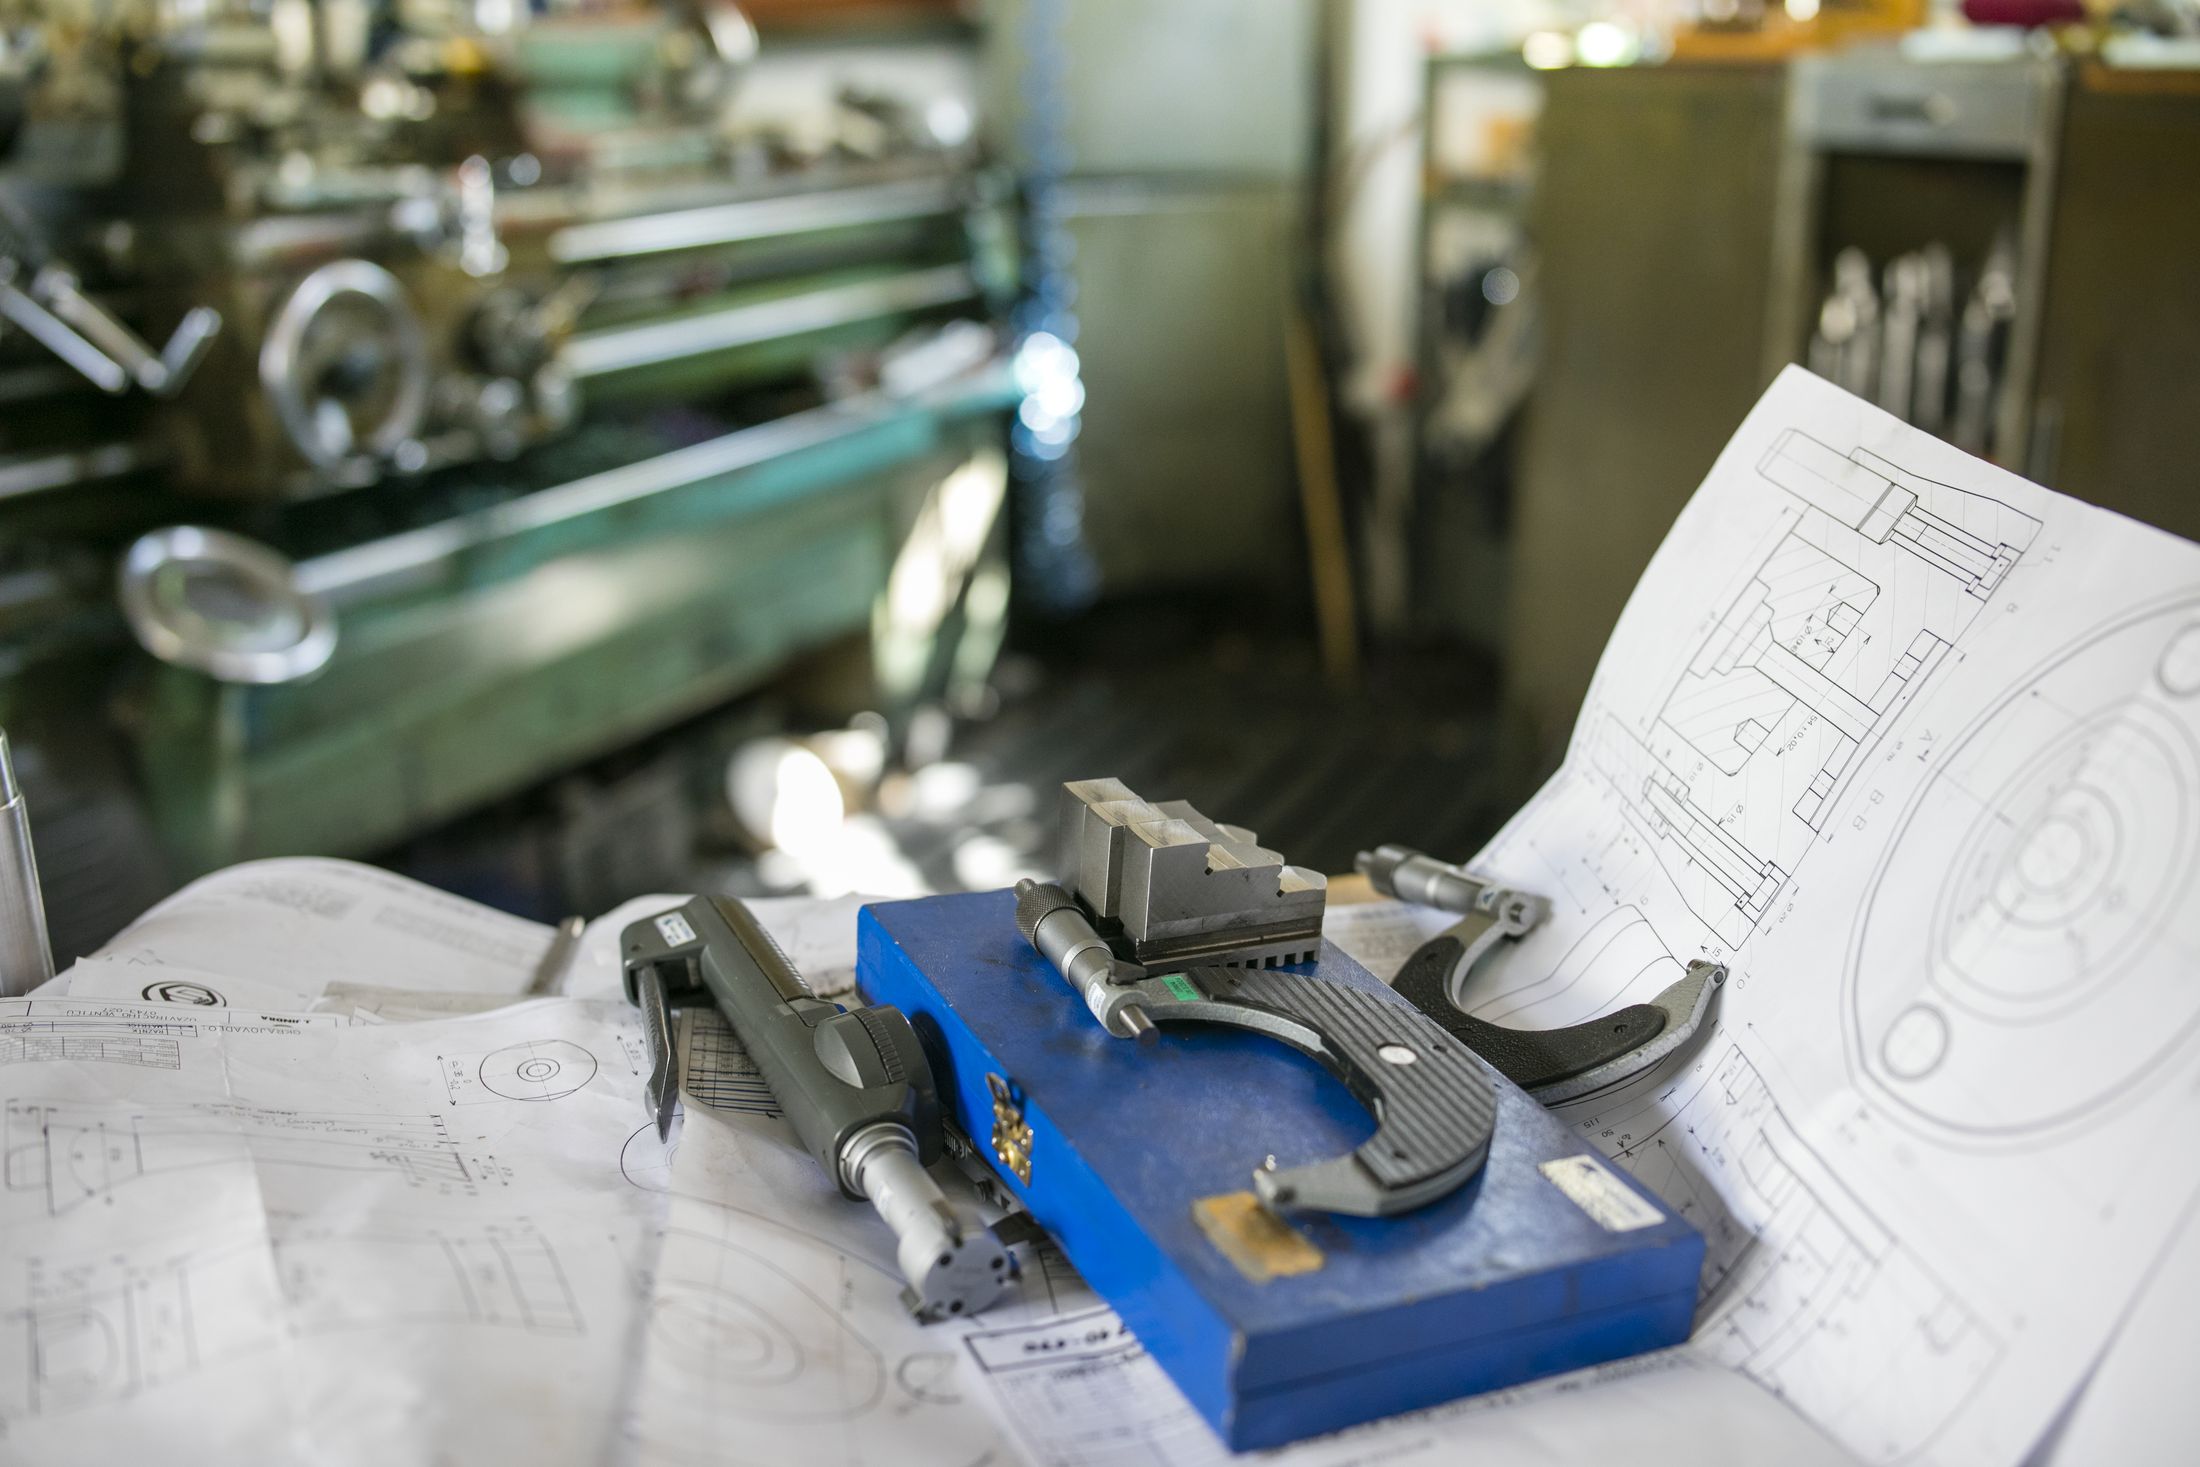
Die Vorbereitung entscheidet über Preis und Qualität. Deshalb machen wir sie selbst.
Wir prüfen Zeichnung, Werkstoff und Losgröße und schlagen Änderungen vor, die Schmiede und Bearbeitungskosten senken.
Konstrukteure entwerfen Schmiedeteil und Gesenk und prüfen den Materialfluss in FORGE.
Unser Werkzeugbau fertigt Gesenk und Abgratwerkzeug, danach folgt die Bemusterung.
Stangen mit Zeugnis von renommierten europäischen Hütten, Eingangskontrolle und Ablängen.
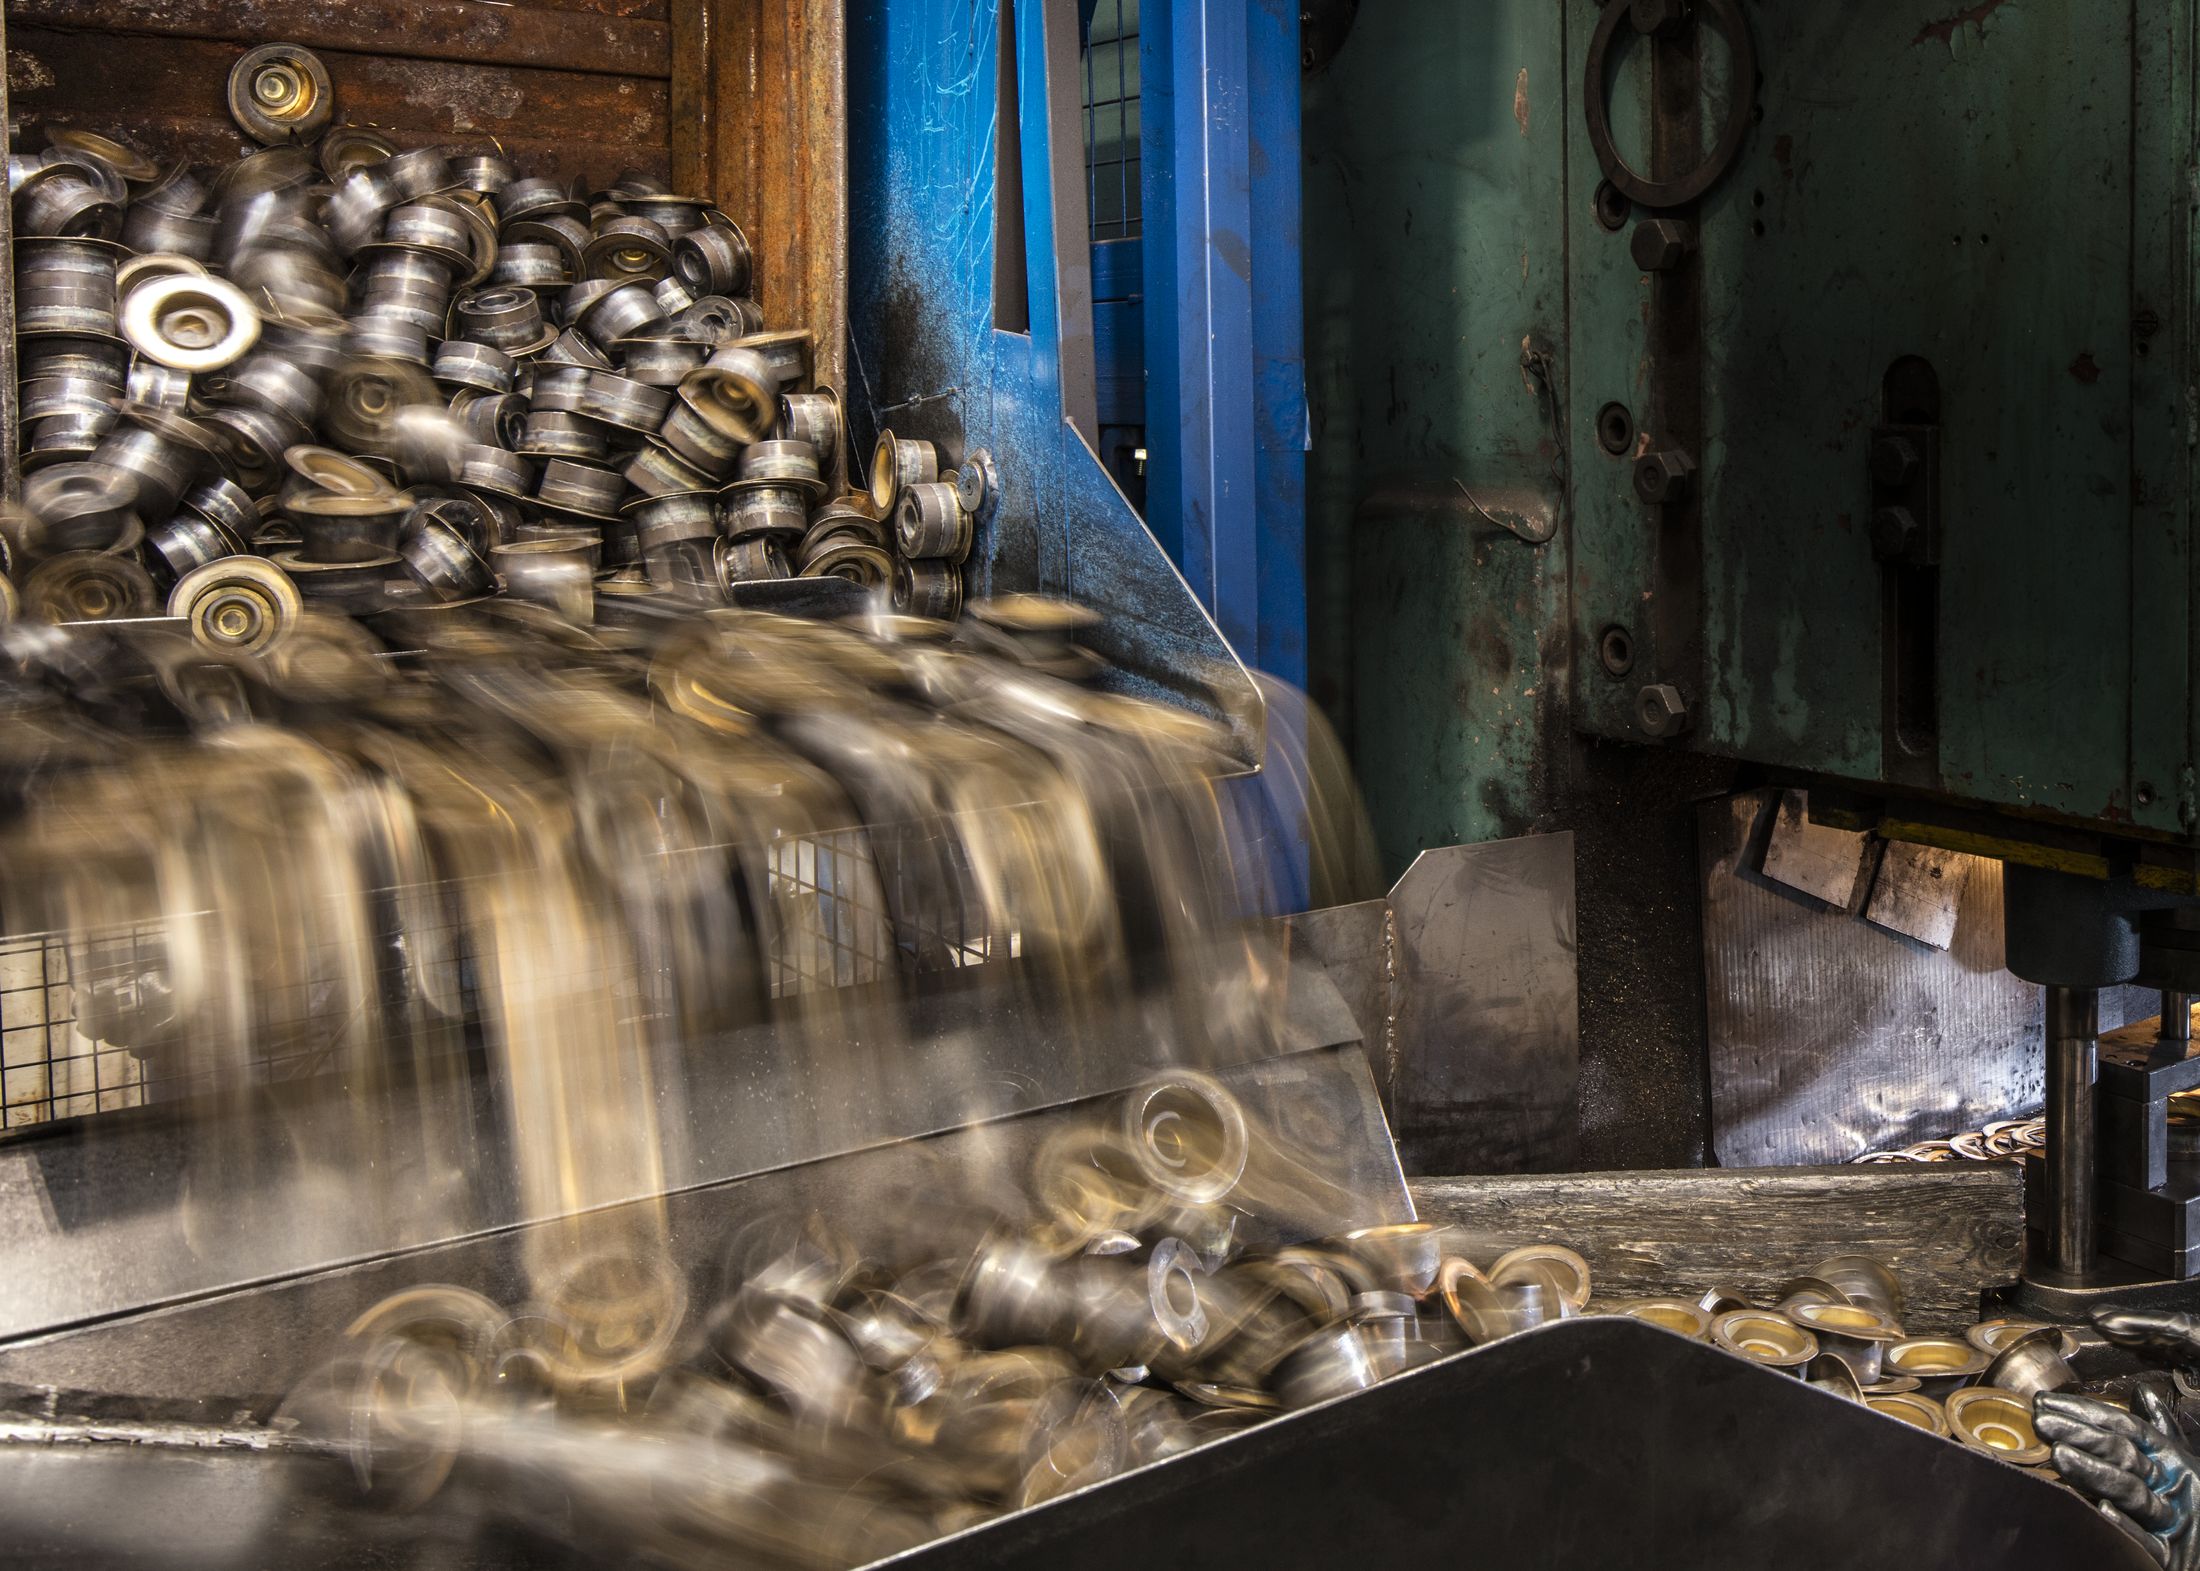
Automatikbetrieb mit Manipulatoren für Serien, manuell für kleinere Aufträge. Auch Hohlschmieden.
Entgraten und standardmäßiges Strahlen der Oberfläche.
Aluminiumschmiedeteile auf einer modernen Realistic Anlage.
Beizen, Schleifen, Polieren, Passivieren. Versilbern, Eloxieren und Sandstrahlen bei Partnern.
Das Schmiedeteil wird auf CNC Maschinen in unserer Bearbeitung fertiggestellt.
Messung mit Mitutoyo und Keyence Mikroskop. Erst dann wird versendet.
Spindel und Kurbelpressen europäischer Hersteller. Die meistgenutzte Presse arbeitet automatisch mit Manipulatoren.
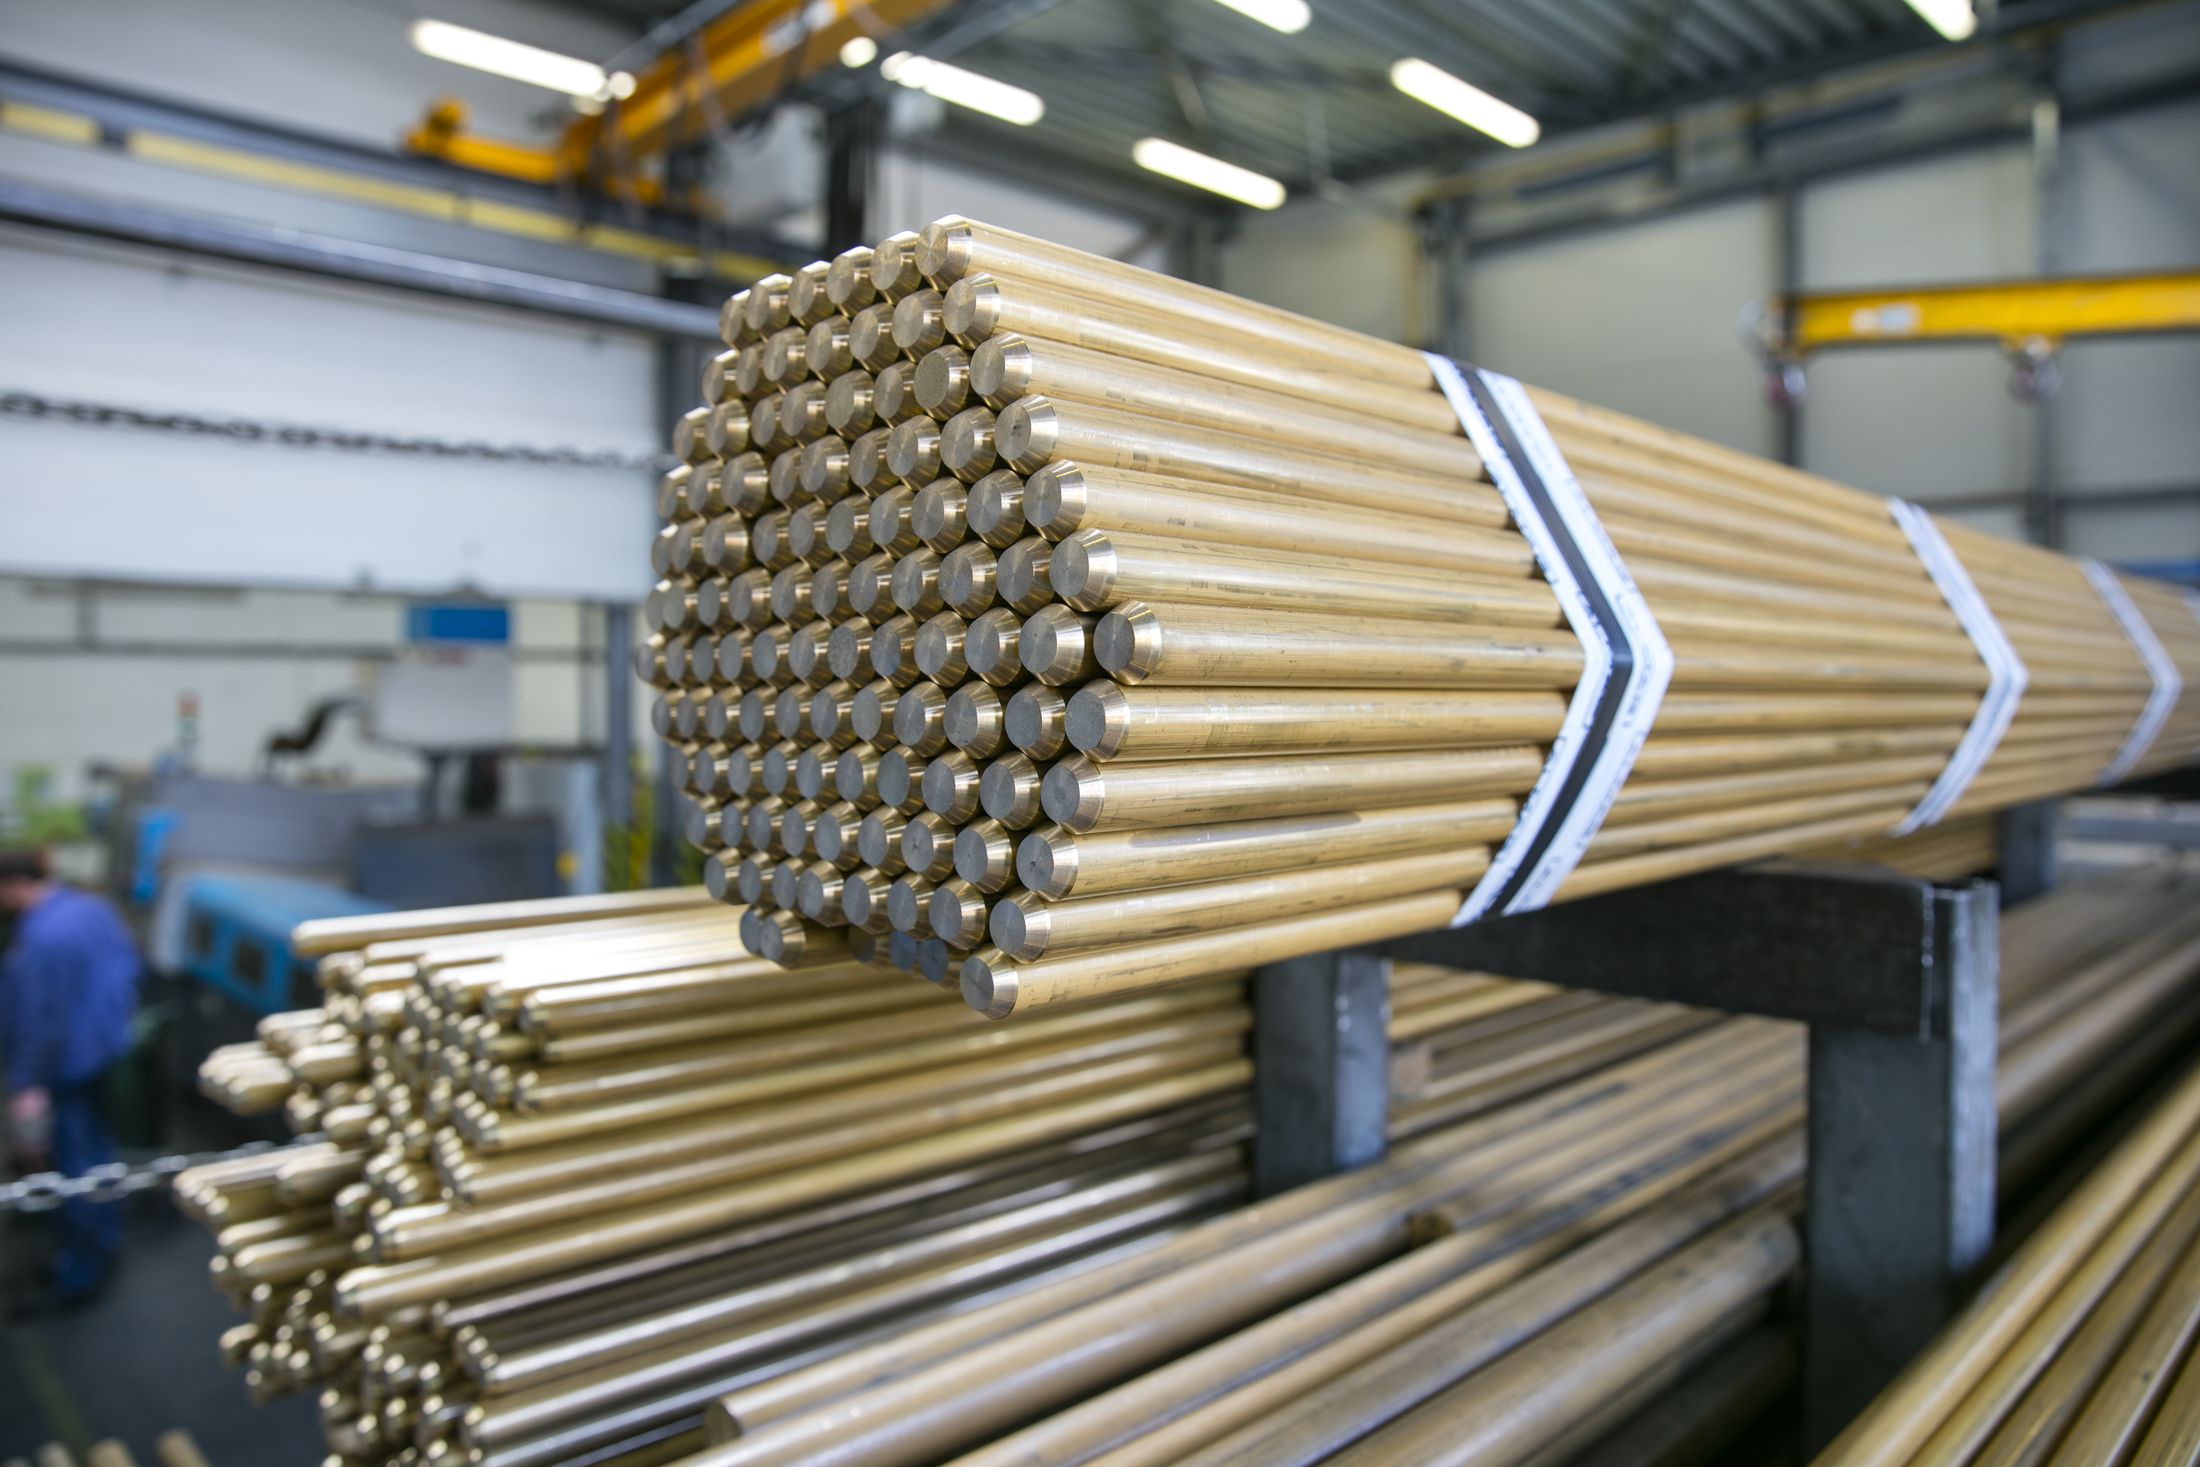
Stangen und Halbzeuge beziehen wir ausschließlich von renommierten europäischen Hütten. Jede Lieferung hat ein Zeugnis und durchläuft die Eingangskontrolle.
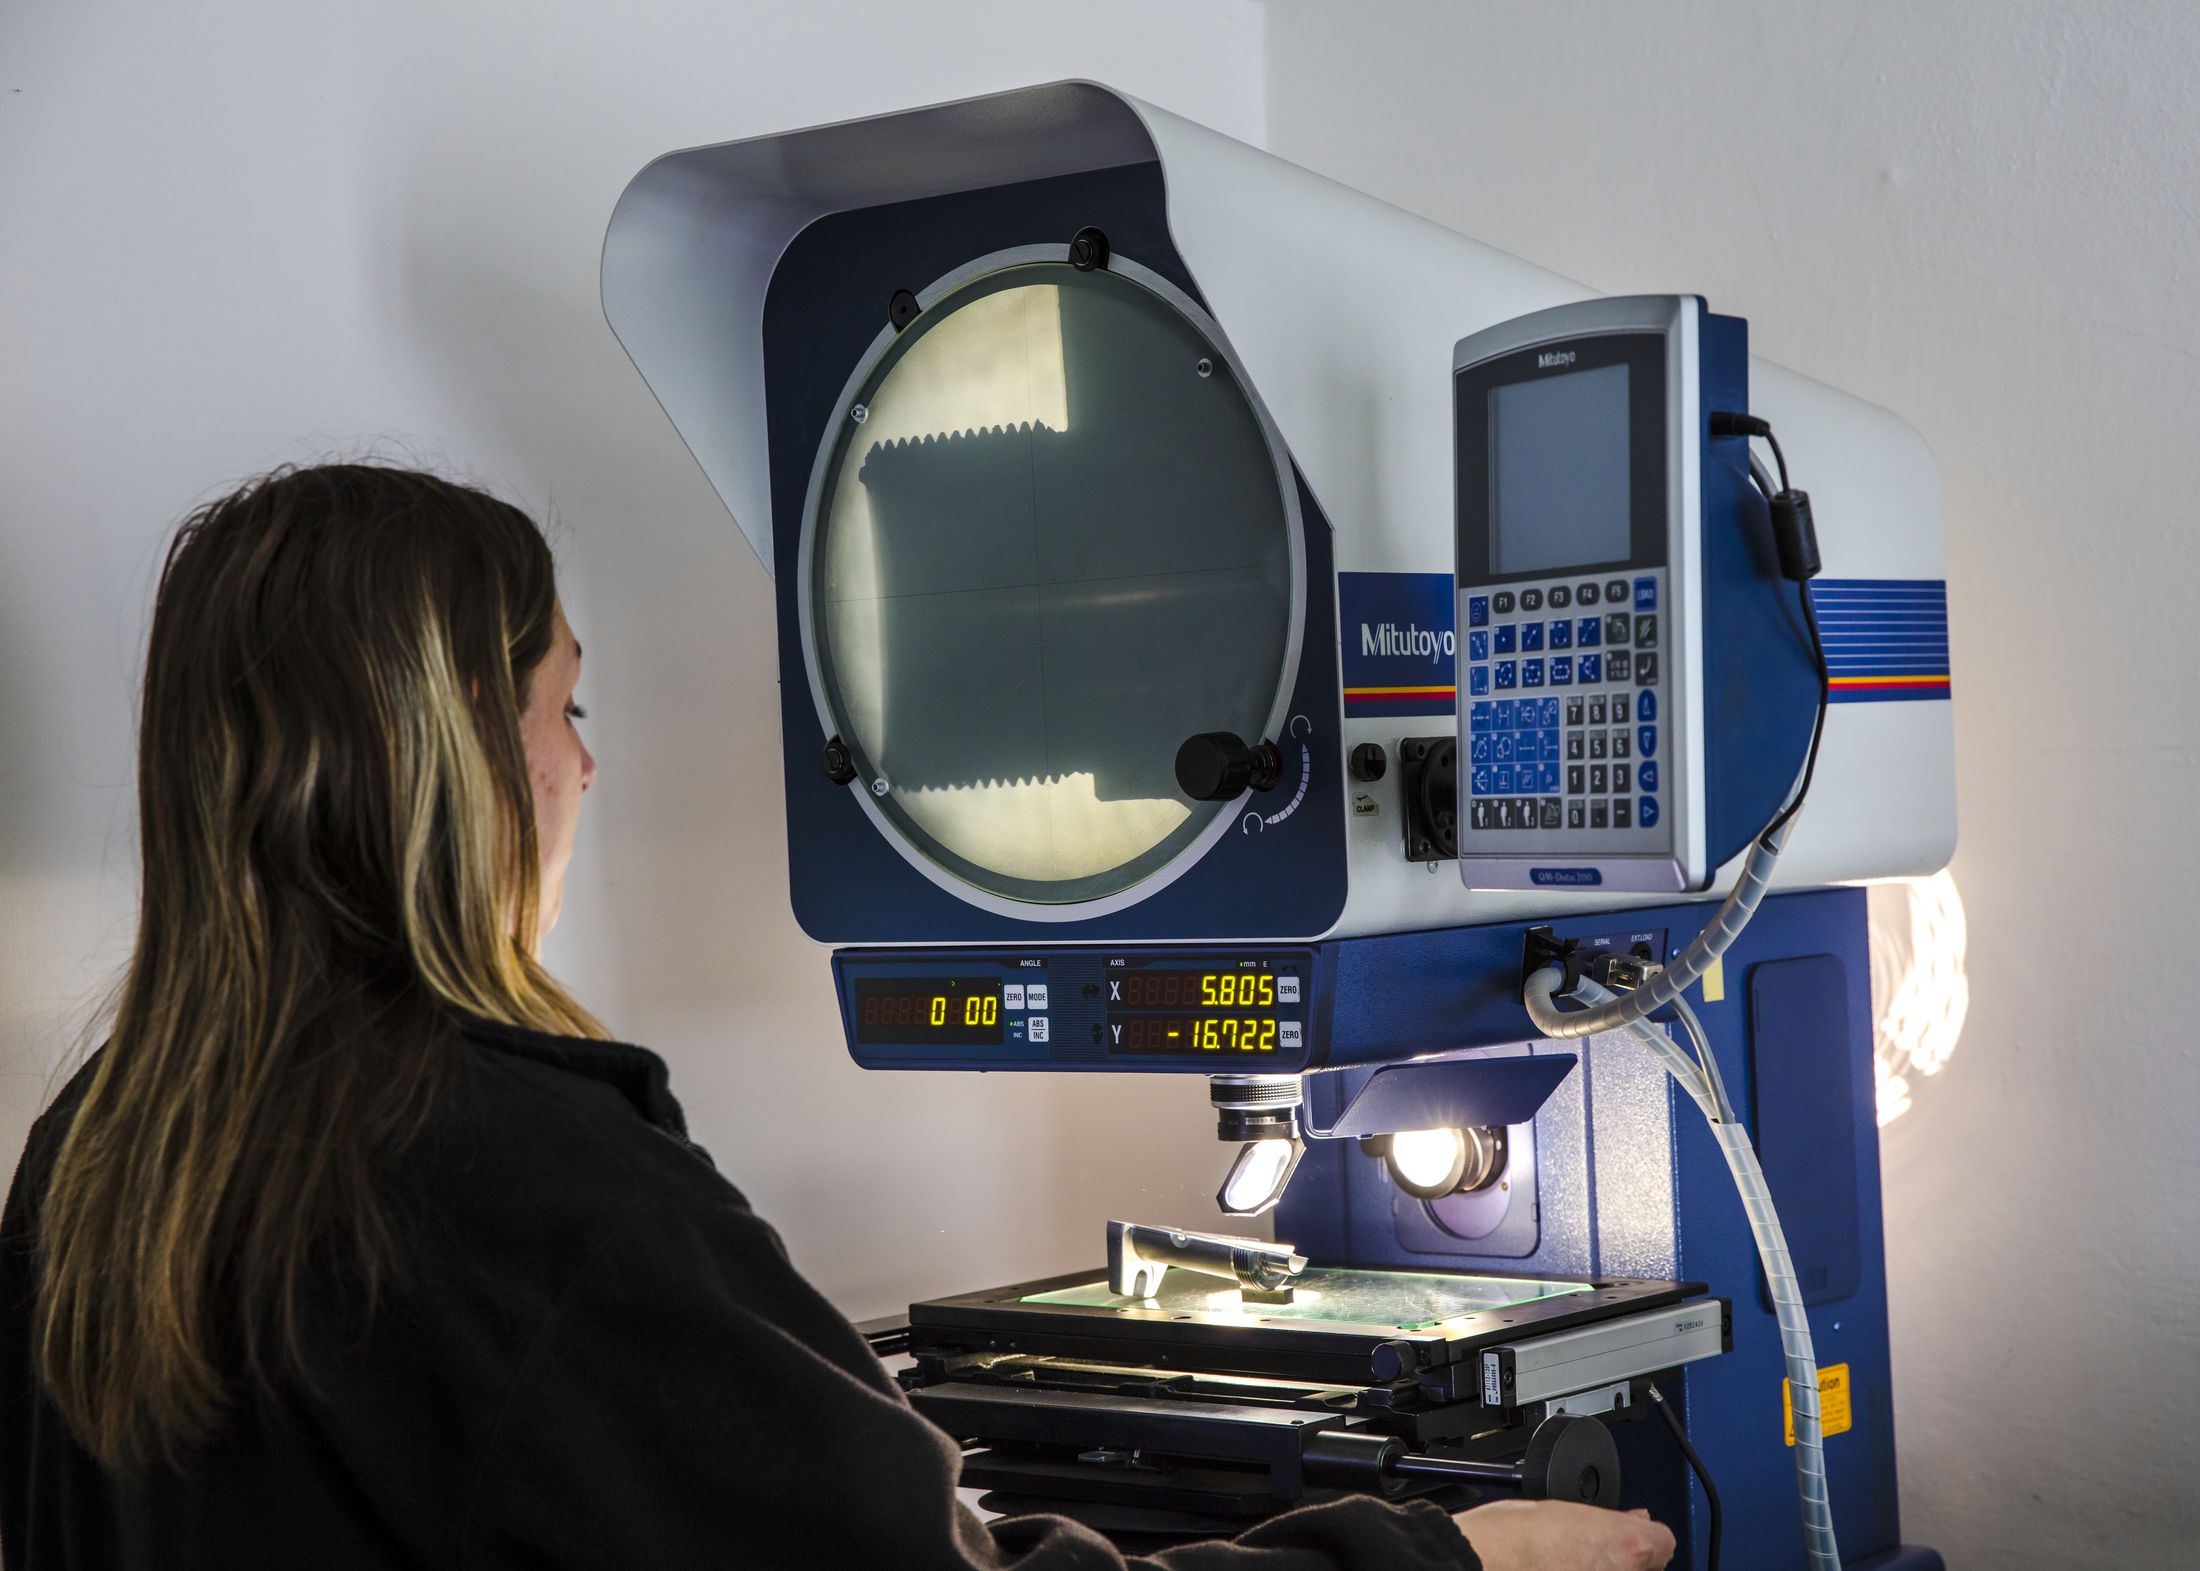
Wir messen mit Mitutoyo Geräten, Profilprojektor und digitalem Keyence 4K Mikroskop: Maße, Radien, Rauheit und Materialschliffe. Alle Messmittel sind kalibriert.
Senden Sie Zeichnung, Werkstoff und geplante Losgröße. Anfragen bearbeitet direkt unser Vertriebsleiter, Antwort innerhalb eines Werktags.
Anfrage senden